
製造業の現場では、長さを測るためにコンベックスを使うことがよくあります。
「コンベックス」という名前に馴染みがない人でも、一般に「メジャー」と呼ばれている巻尺をイメージすると分かりやすいと思います。
私自身も、製造や品質管理の仕事の中で何度もコンベックスを使ってきました。
以前、ある職場で、
「コンベックスには1mm単位の目盛が付いていても、1mm単位の測定には信頼性がない。信用できるのは1cm単位くらいからだ」
という話を聞いたことがあります。
その理由として挙げられていたのが、先端金具のぐらつきなどでした。
確かに、コンベックスによる測定には誤差があります。
また、製造現場で毎日使っていれば、先端金具が曲がることもあります。
しかし、
「測定には誤差がある」ということと、「1mm目盛そのものが信用できない」ということは別の話ではないでしょうか。
今回は、コンベックスの目盛、先端金具、現場での測定方法、日常点検などについて、私自身の経験も交えながら考えてみます。
JIS1級でも誤差がゼロになるわけではない
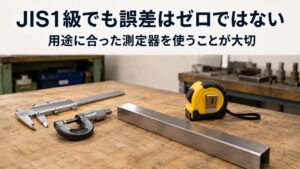
まず前提として、JIS1級のコンベックスだからといって、測定値にまったく誤差がないわけではありません。
鋼製巻尺にはJIS規格があり、一定の条件のもとで許容される誤差などが定められています。
つまり、
JIS1級=どんな測り方をしても絶対に正しい数字が出る
という意味ではありません。
実際の測定では、コンベックスそのものの精度だけではなく、
- 測定物への当て方
- 目盛の読み取り方
- 先端金具の状態
- テープの曲がりやたるみ
- 測定する人
なども測定結果に影響します。
そのため、「JIS1級だから絶対に大丈夫」と考えるのも適切ではありません。
しかし逆に、誤差が存在するからといって、
「1mm単位では信用できない」
と一括りにするのも違うと思います。
重要なのは、その測定器が必要とされる精度に対して適しているかどうかです。
先端金具がぐらつくのは、本来必要な仕組み
コンベックスの先端金具を指で触ると、少し前後に動きます。
初めて見た人なら、
「金具が緩んでいるのではないか」
と思うかもしれません。
しかし、この動きは基本的には故障ではありません。
コンベックスでは、
先端金具を対象物に引っ掛けて測る場合
と、
壁などへ押し当てて測る場合
があります。
先端金具には厚みがあります。
もし金具が完全に固定されていれば、引っ掛けた場合と押し当てた場合で、その厚みの分だけ測定結果に差が出てしまいます。
そこで、先端金具がわずかに前後へ移動することで、その厚みを補正できるようになっています。
つまり、
正常な範囲で先端金具が動くこと自体は、精度が悪い証拠ではありません。
正しく測定するために必要な構造です。
ただし「動く」のと「曲がっている」のは別問題
一方で、製造現場でコンベックスを使っていると、先端金具が曲がることがあります。
落としたり、ぶつけたり、何かに引っ掛けたりすることもあるからです。
ここは、
正常に前後へ動くことと、金具そのものが変形していることを分けて考える必要があります。
金具が曲がって0点の位置が変わってしまえば、当然、測定値にも影響する可能性があります。
そのため、先端金具の変形を気にすること自体は間違っていません。
ただし、それなら問題になるのは、
「1mm目盛が信用できないこと」ではなく、「そのコンベックスの0点が正常なのか」
だと思います。
現場では100mmから測ることもある
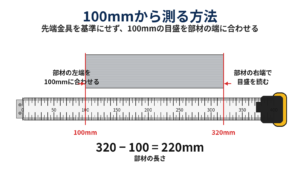
先端金具の状態による影響を避けるため、現場では0mmから測らない方法もよく使われます。
例えば、測定物の端にコンベックスの100mmの目盛を合わせます。
反対側が600mmを示していれば、
600mm-100mm=500mm
として、測定物の長さを500mmと判断します。
こうすれば、先端金具そのものを測定の基準に使わないため、金具の曲がりなどによる影響を避けやすくなります。
私も製造現場では、このような測り方が行われているのを何度も見てきました。
もちろん、この方法を使ったからといって、すべての誤差がなくなるわけではありません。
目盛の読み取り方やテープの当て方などによる誤差は残ります。
あくまで、
先端金具の影響を避けるための実務上の一つの方法
です。
「1mmは信用できないが1cmなら信用できる」の根拠は何か
私が一番疑問に感じたのは、
「1mm単位では信用できないが、1cm単位なら信用できる」
という考え方です。
もしコンベックスそのものに誤差があるのであれば、10mmになった瞬間にその誤差が消えるわけではありません。
100mmでも1000mmでも、同じテープ上の目盛を使って測定しています。
ですから、
「1mmは駄目だが10mmなら大丈夫」
というルールを使うのであれば、
なぜ10mmなら大丈夫なのかという根拠が必要
だと思います。
もちろん、1mm刻みの目盛が付いているからといって、すべての製品を1mm単位で正確に判定できるという意味でもありません。
例えば、0.1mm単位の寸法管理が必要な部品をコンベックスで測定するのは適切ではないでしょう。
その場合は、ノギスやマイクロメータなど、必要な精度に対応した測定器を使うべきです。
重要なのは、
「何mmなら信用できるか」ではなく、「その製品に必要な精度を、その測定器で確認できるのか」
ということです。
以前の職場では毎朝コンベックスを確認していた
以前勤めていた製造会社では、毎朝、基準となる長さの部材にコンベックスを引っ掛け、測定値に大きなズレがないか確認していました。
今考えると、これは正式な意味での校正というより、
日常点検や使用前確認
に近いものだったと思います。
前日にコンベックスを落としているかもしれません。
先端金具が曲がっているかもしれません。
テープに異常が発生している可能性もあります。
毎日同じ基準物を測定していれば、いつもと明らかに違う値が出たときに異常へ気付きやすくなります。
正式な校正とは別でも、普段から測定器の状態を確認することには意味があります。
校正と日常点検は同じものではない
品質管理では「校正」という言葉をよく使います。
しかし、日常的に基準となるものを測定して異常がないか確認することと、正式な校正は同じではありません。
正式な校正では、基準となる測定器や標準器との関係を確認し、測定器がどの程度ずれているのかを確認します。
一方、現場で行う日常点検は、
「昨日まで正常だったコンベックスに、今日突然大きな異常が出ていないか」
を確認する役割があります。
どちらか一方だけあればよいというより、
定期的な管理と日常的な確認を組み合わせること
が大切だと思います。
必要なのは測定器を否定することではない
製造現場では、
「昔からこうしている」
「この業界ではこれくらいでいい」
「この測定器は信用できない」
といった言葉を聞くことがあります。
長年の経験から生まれた現場の知識には価値があります。
しかし、それを品質管理上のルールとして使うのであれば、
なぜそう判断するのかを説明できる根拠
が必要です。
例えば、
- 製品図面の公差
- 顧客の要求
- JISなどの規格
- 測定器の仕様
- 校正結果
- 過去の測定データ
などです。
こうしたものを確認し、その製品に必要な精度に合った測定方法を選ぶべきではないでしょうか。
まとめ
コンベックスによる測定には誤差があります。
JIS1級だからといって、誤差がゼロになるわけでもありません。
また、製造現場では先端金具が曲がり、測定結果に影響することもあります。
そのため、100mmの位置から測るなど、先端金具の影響を避ける方法が使われることもあります。
一方で、正常なコンベックスの先端金具が少し前後に動くのは、本来の機能です。
その動きを理由に、
「コンベックスは1mm単位では信用できない」
としてしまうのは、少し話が違うと思います。
測定器には限界があります。
しかし、その限界を感覚だけで決めるものでもありません。
製品に必要な精度、測定器の性能、測定方法、そして測定器の状態を確認したうえで、根拠を持って判断する。
それが製造業の品質管理では大切なのではないでしょうか。
図面管理・品質管理・生産管理など、製造業の実務で使いやすいExcelシートを作成・販売しています。
日々の管理業務を整理し、記録や確認作業の効率化に役立つテンプレートを掲載しています。
業務内容に合うシートがない場合は、今後の商品開発の参考にします。

コメント